


Tocarse
>>
Contenido
Los tornillos autoperforantes y autorroscantes son dos de los sujetadores más utilizados en la construcción metálica, la instalación de HVAC, revestimientos y ensamblajes estructurales livianos. Ambos tipos forman sus propias roscas coincidentes, lo que los diferencia de los tornillos y pernos convencionales. La confusión suele comenzar cuando los ingenieros y contratistas intentan decidir cuál ahorra más tiempo de instalación. La respuesta corta es que un tornillo autorroscante elimina la necesidad de una tuerca pero aún requiere un orificio piloto en metal, mientras que un tornillo autoperforante combina perforación y roscado en una sola pasada. Esta guía desglosa las diferencias en el diseño de la punta, la geometría de la rosca y la aplicación en el mundo real para que pueda especificar el sujetador correcto con confianza.
Los tornillos autorroscantes, también llamados tornillos autorroscantes o tornillos para chapa, están diseñados para cortar o formar roscas internas en un orificio piloto existente. No llevan punta de taladro, por lo que por sí solos no pueden crear un agujero en material sólido. En cambio, la punta afilada y cónica y las roscas de forma especial se acoplan progresivamente a la pared del orificio piloto a medida que se acciona el tornillo, generando la rosca coincidente que mantiene unida la junta.
Según cómo interactúan con el material base, los tornillos autorroscantes se dividen en tres categorías:
Debido a que se requiere un orificio piloto, la instalación requiere dos pasos, pero el posicionamiento y la carga final de la abrazadera son altamente predecibles. Esto hace que los tornillos autorroscantes sean una opción sólida para gabinetes eléctricos, molduras de automóviles, muebles y paneles de acceso removibles. Para obtener más detalles sobre los tipos de hilo y la selección de puntos, consulte nuestra guía sobre elegir el tornillo autorroscante adecuado .
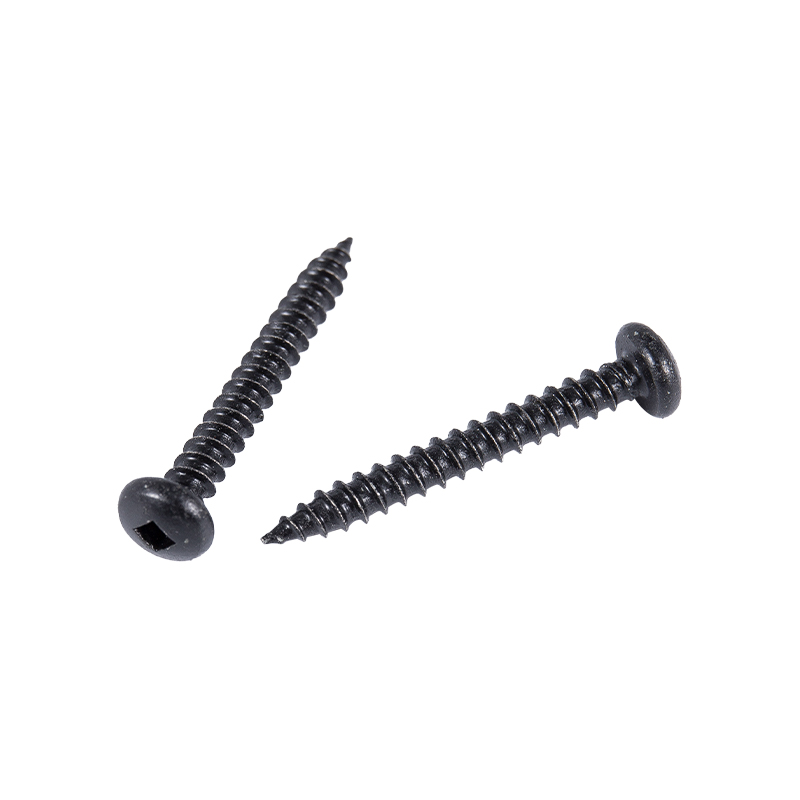 Tornillos autorroscantes de punta afilada y cabeza plana para una fijación versátil Este tornillo combina una cabeza plana con ranuras transversales y una punta cónica afilada, lo que permite una rápida formación de roscas sin necesidad de taladrar previamente. Disponible en múltiples materiales y acabados, se adapta a aplicaciones de construcción, muebles, electrónica y automoción. Ver producto →
Los tornillos autoperforantes cuentan con una punta en forma de broca en la punta. Esta punta de perforación integrada permite que el tornillo taladre su propio orificio piloto y rosca sus propias roscas coincidentes en una sola operación, sin ningún paso de perforación previa por separado. Cuando la punta de la broca penetra en el material, las roscas se enganchan inmediatamente en el orificio recién cortado y tiran del tornillo firmemente para colocarlo en su lugar.
Los puntos de perforación se identifican por números, comúnmente #2, #3, #4 y #5. Las puntas más largas pueden penetrar pilas más gruesas, por lo que el espesor total del material determina el tamaño de punta correcto. Los tornillos autoperforantes son la opción predeterminada para plataformas metálicas, correas de acero, revestimientos de techos y conjuntos de acero estructural, donde la combinación de capacidad de perforación y velocidad de roscado en el lugar es una importante ganancia de productividad. Las opciones de cabeza, como hexagonal, brida hexagonal, plana y avellanada, permiten que la misma familia de tornillos maneje trabajos estructurales y de acabado. Para comprender cómo la longitud de la punta de perforación afecta el rendimiento, lea nuestro artículo sobre Qué son los tornillos autoperforantes y cómo funcionan .
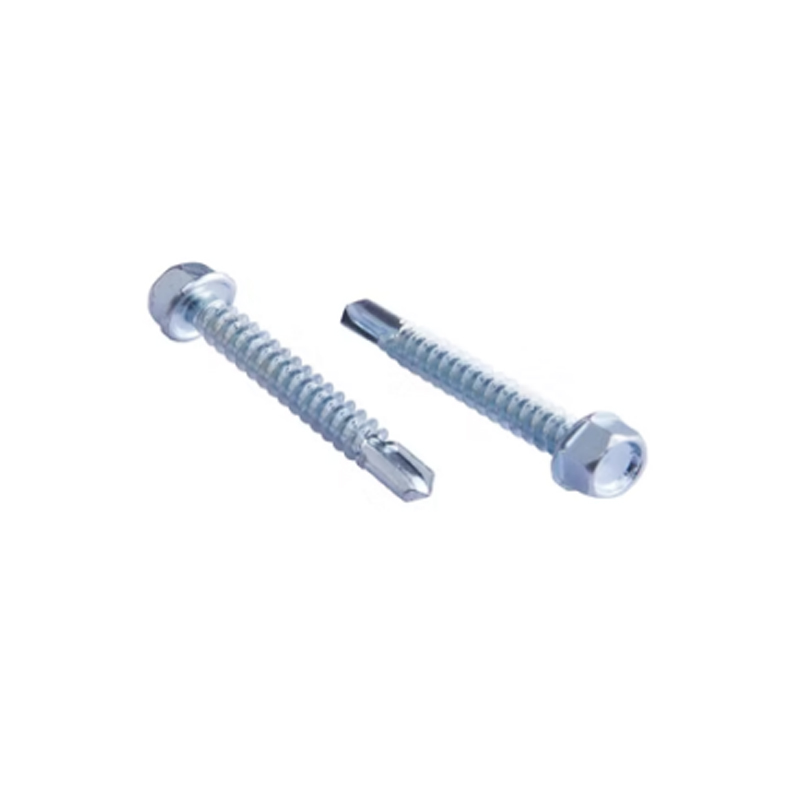 Tornillos autoperforantes hexagonales con punta de perforación integrada Estos tornillos con brida hexagonal taladran y roscan en una sola operación, lo que elimina los orificios piloto para una fijación de acero a acero más rápida. Fabricados en acero inoxidable resistente a la corrosión, son ideales para techos, soportes fotovoltaicos y conjuntos estructurales. Ver producto →
| Atributo | Tornillo autorroscante | Tornillo autoperforante |
|---|---|---|
| Función primaria | Forma o corta hilos de acoplamiento. | Taladra un agujero piloto y forma roscas. |
| Se requiere orificio piloto | Si, en metal | No |
| Diseño de punta | Punta cónica con bordes cortantes o formadores. | Punta tipo broca |
| Sustratos típicos | Plástico, aluminio, chapa de acero fina | Acero, chapa gruesa, perfiles estructurales. |
| Pasos de instalación | Pretaladrar y luego conducir | un paso |
| Facilidad de desmontaje | Más fácil de quitar y volver a conducir | Posible, pero retirarlo es más difícil después de que esté completamente asentado. |
La diferencia es más importante en la eficiencia del flujo de trabajo. En la fijación de acero a acero de gran volumen, eliminar el paso del orificio guía puede ahorrar varios segundos por tornillo, lo que se traduce en importantes ahorros de mano de obra en un gran proyecto de techo o estructura.
La geometría de la rosca determina qué tan bien se desempeña un tornillo en un material base determinado. Dos tornillos con diámetros y longitudes idénticos pueden comportarse de manera muy diferente si sus perfiles de rosca no coinciden con el sustrato.
Los puntos formadores de roscas son desafilados y empujan el material fuera del camino para crear una rosca apretada y trabajada en frío, que es ideal para materiales dúctiles y juntas que necesitan una buena resistencia a las vibraciones. Las puntas de corte de hilo son más afiladas y eliminan una pequeña cantidad de material, evitando la alta tensión que puede agrietar plásticos quebradizos o metales cementados. Si está fijando un perfil de PVC rígido, por ejemplo, un tornillo cortahilos con una ranura estrecha generalmente se asentará más limpiamente que uno de tipo roscado.
Los tornillos de rosca gruesa se adaptan mejor a sustratos blandos como madera, aglomerado y plástico, donde las roscas finas se desprenderían bajo carga. Los tornillos de rosca fina proporcionan una mayor resistencia a la extracción en chapa de metal y son el estándar para los tornillos autoperforantes utilizados en revestimientos de acero. El ángulo de la rosca y la forma del flanco también controlan el par de instalación, por lo que el diseño del cabezal y el perfil de la rosca deben considerarse juntos.
Un tornillo autoperforante funciona cortando acero, por lo que la punta de la broca debe ser significativamente más dura que la pieza de trabajo. El tratamiento térmico adecuado proporciona a la punta y a las roscas la dureza necesaria para penetrar el acero estructural sin perder brillo, mientras que el núcleo del tornillo conserva suficiente dureza para soportar cargas de corte y flexión sin romperse. El cementado seguido de un revenido controlado logra este equilibrio. Un fabricante con capacidad interna de tratamiento térmico puede mantener una consistencia de dureza más estricta en cada lote, lo que afecta directamente el rendimiento de la perforación y las tasas de fallas en el campo.
La elección correcta depende del sustrato, la accesibilidad de la junta y la rapidez de la instalación.
Un error común es introducir un tornillo autorroscante en metal sin un orificio guía. El tornillo puede atascarse antes de que las roscas encajen completamente, desperdiciando el sujetador y dañando el componente. Los tornillos autoperforantes evitan por completo este modo de falla porque la punta de perforación crea el orificio inmediatamente antes de que la rosca comience a cortar.
Utilice esta práctica lista de verificación para limitar las opciones:
Los sujetadores de acero inoxidable se especifican ampliamente para ambientes corrosivos porque resisten el óxido en la superficie y en la raíz de la rosca. Cuando necesita una combinación de arandela y tornillo, una unidad preensamblada con una arandela simple o combinada simplifica la instalación y reduce el número de piezas en el sitio.
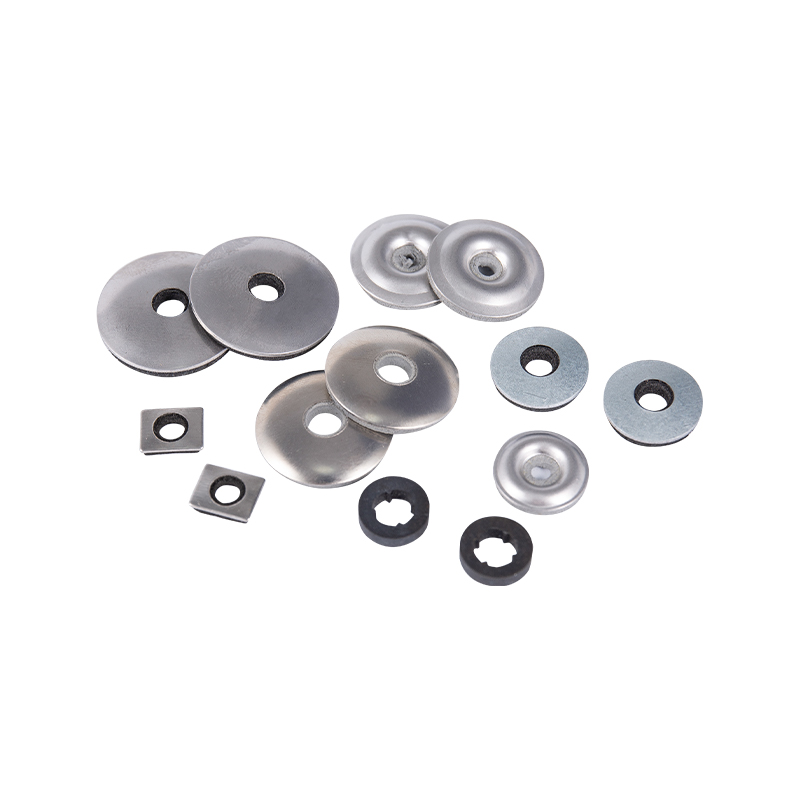 Conjuntos de arandelas individuales y combinadas para sellado impermeable Las arandelas de goma y metal preensambladas proporcionan un sello hermético alrededor de los sujetadores, evitando la entrada de humedad en aplicaciones críticas. Disponibles en varios tamaños y materiales, estas unidades simplifican la instalación y reducen el número de piezas en el sitio. Ver producto →
Sólo en chapas muy finas y blandas, y aun así el resultado no es fiable. Un tornillo autorroscante está diseñado para roscar roscas, no para perforar un agujero. Para obtener una calidad constante en las juntas metálicas, siempre proporcione un orificio piloto antes de colocar un tornillo autorroscante.
Perforarán y clavarán en la madera, pero un tornillo específico para madera o un tornillo para tableros de aglomerado con una punta afilada y una rosca gruesa generalmente se sujetará mejor y costará menos. Los tornillos autoperforantes están optimizados para uniones de metal con metal, no para materiales fibrosos blandos.
Los tornillos formadores de rosca desplazan el material para crear una rosca apretada, que se adapta a sustratos dúctiles como el aluminio y el plástico. Los tornillos cortahilos eliminan material con bordes cortantes pequeños, lo que se adapta a materiales más duros y reduce el riesgo de agrietamiento de componentes frágiles.
Haga coincidir el número de punto con el espesor combinado de los materiales que se van a fijar. Una punta n.° 2 funciona para láminas de metal de calibre liviano de hasta aproximadamente 2 mm, mientras que las puntas n.° 4 y 5 se adaptan a pilas estructurales más gruesas. Si la punta del taladro es demasiado corta, el tornillo se detiene antes de que las roscas encajen; si es demasiado largo, la punta puede desviarse durante la instalación.
Ambas familias de sujetadores tienen un lugar claro en la carpintería metálica y el montaje general. La decisión se reduce a la dureza del sustrato, la presencia de un orificio piloto y la velocidad de instalación. Trabajar con un fabricante que controla todo el proceso, desde el estampado en frío y el laminado de roscas hasta el tratamiento térmico y el acabado de superficies, hace que sea más fácil obtener un rendimiento constante en el sitio. Cuando la resistencia a la corrosión es una prioridad, las opciones de acero inoxidable SUS304 o SUS316 merecen una seria consideración; simplemente confirme que la especificación del tratamiento térmico coincida con la dureza de los materiales que desea unir.
+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
No. 2155, Shuanglong Road, distrito de Nanhu, Jia Xing City, provincia de Zhejiang
Derechos de autor © Jiaxing Zhongke Metal Technology Co.,Ltd. Reservados todos los derechos.

 英语
 西班牙语
 阿拉伯语


