Tocarse
>>
Contenido
Dos tornillos autorroscantes pueden parecer casi idénticos en un contenedor y aun así comportarse de maneras completamente diferentes en una línea de montaje. La diferencia suele comenzar en la cola, el extremo de la caña opuesto a la cabeza. Un tornillo de cola plano termina con una cara biselada y roma, mientras que un tornillo de cola afilado termina con una punta cónica. Esa única elección geométrica decide si se requiere un orificio piloto, qué tan rápido comienza el tornillo y cuánto torque de accionamiento absorbe la junta antes de que algo falle.
La geometría, sin embargo, sólo cuenta la mitad de la historia. El material detrás de la punta, junto con el tratamiento térmico que se le aplica, decide si los hilos se forman limpiamente en el sustrato o lo desprenden.
En terminología de sujetadores, la cola es el extremo terminal del vástago y gobierna cómo el tornillo ingresa a la pieza de trabajo.
Debido a que una punta de cola afilada es cónica, sus primeras roscas están incompletas y se profundizan progresivamente a medida que avanza el tornillo. Un tornillo de cola plana lleva roscas más completas más cerca del extremo del vástago, lo que cambia tanto la distribución de la carga a lo largo de la longitud acoplada como la forma de la curva de torsión motriz.
Los grados de acero al carbono, como el C1022A, suelen estar endurecidos: la superficie se carburiza hasta alcanzar una dureza alta para que pueda cortar o formar una rosca, mientras que el núcleo permanece más blando y resistente para que el tornillo no se rompa al aplicar torsión. La diferencia entre la dureza de la superficie y la dureza del núcleo es lo que hace que un tornillo pequeño sea agresivo y duradero.
Las opciones de acero inoxidable se comportan de manera diferente y con frecuencia se malinterpretan:
La distinción es más importante en una punta afilada. Esa punta tiene una sección transversal muy pequeña, por lo que una punta demasiado endurecida o poco templada puede fracturarse durante la conducción, mientras que una punta poco endurecida simplemente se dobla y se niega a arrancar. Los tornillos de cola plana distribuyen la tensión de conducción en un área más amplia, pero su largo enganche de rosca significa que la profundidad de la caja debe permanecer constante a lo largo de toda la longitud de la rosca.
Punto clave
La geometría de la punta define cómo el tornillo ingresa al material. El grado del material y la profundidad de la caja definen si sobrevive al proceso.
Un tornillo de cola plana es un sujetador de acoplamiento controlado. Debido a que no puede perforar la pieza de trabajo, el diámetro y la calidad del orificio definen las condiciones de formación de la rosca. En chapa de metal, el orificio normalmente se perfora o perfora ligeramente por debajo del tamaño nominal de la rosca, y el tornillo rueda o corta su propia rosca en la pared de ese orificio. En plásticos y piezas de fundición a presión, un orificio central moldeado logra el mismo resultado.
Las consecuencias son predecibles: el par de arranque es mayor porque todo el perfil de la rosca se acopla inmediatamente, la longitud del acoplamiento es fácil de controlar y las juntas se pueden desmontar y volver a montar con mucho menos daño que el que causaría una punta afilada. Los tornillos de cola plana también son la opción natural cuando el tornillo pasa a través de un primer panel y debe formar una rosca en una tuerca, una protuberancia o una segunda capa más gruesa.
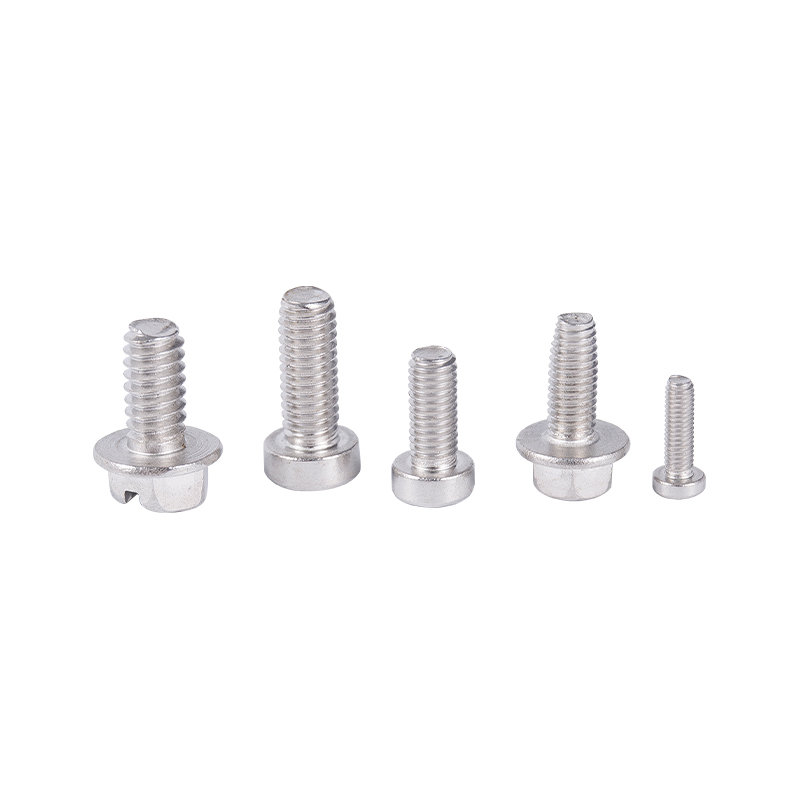 Tornillos autorroscantes de cola plana para metal y agujeros ciegos La cola plana y roma se adapta a metal preperforado, agujeros ciegos y trabajos de fondo, con cabezas planas o alomadas y opciones de acero al carbono o inoxidable. Ver producto →
Un tornillo de cola afilado cambia el control por la velocidad. La punta se posiciona sola, empuja el material hacia un lado y pone en contacto los primeros hilos, de modo que en madera, tableros de partículas, chapas finas y muchos plásticos no es necesario taladrar por separado. La contrapartida es que el sustrato debe aceptar el material desplazado. En madera dura densa o acero grueso, la punta no tiene dónde mover el material y el par motor aumenta bruscamente.
Los diseños de punta afilada también concentran la tensión, porque la punta cónica transporta menos material y las cargas formadoras de roscas convergen en un pequeño volumen de acero endurecido. Ahí es donde el control de la profundidad de la caja se vuelve crítico: una caja demasiado poco profunda y la punta se deforma, una caja demasiado frágil y la punta se astilla.
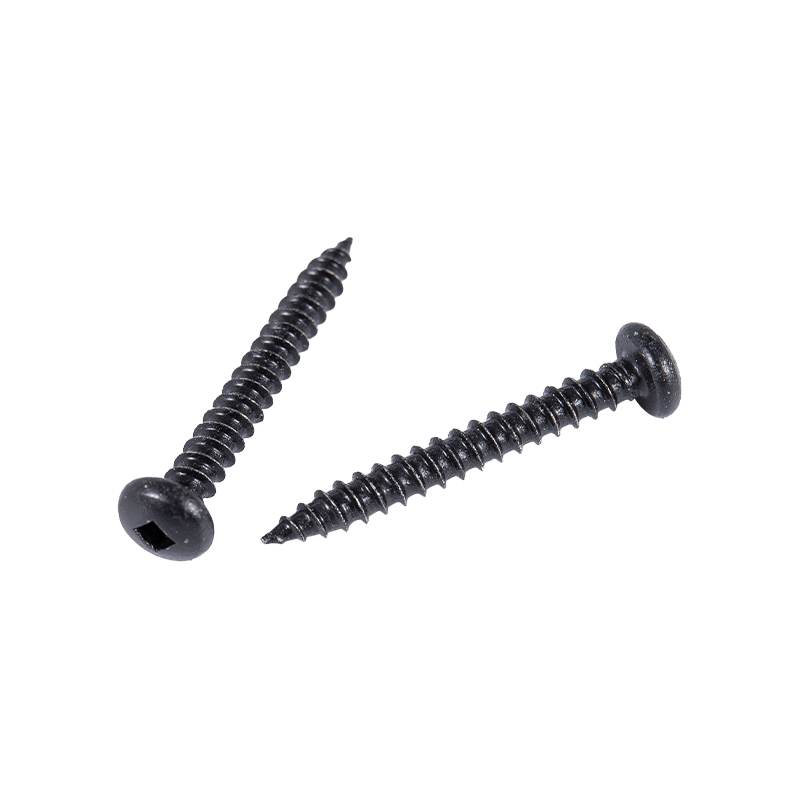 Tornillos autorroscantes de punta afilada y cabeza plana Ideales para ensamblajes de metal preperforados, estos tornillos de cabeza troncocónica empotrados en cruz cortan roscas y distribuyen la fuerza de sujeción en gabinetes de construcción, muebles y equipos. Ver producto →
La siguiente tabla resume las diferencias que más importan durante el trabajo de especificación.
| Característica | cola plana | cola afilada |
|---|---|---|
| Geometría final | Cara roma y biselada | Punta cónica |
| Orificio piloto | Requerido, diámetro controlado | Generalmente no es necesario |
| Comportamiento inicial | Necesita un agujero localizado | Punto de partida |
| Participación del hilo | Temas completos cerca del final. | Hilos incompletos en la punta. |
| Sustratos típicos | Chapa, plásticos, piezas fundidas a presión, jefes. | Madera, tableros de partículas, láminas finas, plásticos. |
| Demanda de profundidad del caso | Uniforme en todo el hilo. | Control estricto en el punto |
| Eliminación y reutilización | Mejor, menos daño al sustrato | Más daño al sustrato |
El rendimiento de la formación de roscas es tanto un resultado del tratamiento térmico como un resultado del diseño. La carburación crea la capa superficial dura, apaga los bloqueos en la transformación y el templado restaura suficiente dureza del núcleo para sobrevivir al torque de instalación. La profundidad de la caja, la dureza de la superficie y la dureza del núcleo deben mantenerse dentro de una ventana, y esa ventana es más fácil de mantener cuando la atmósfera del horno y el perfil de temperatura se repiten de un lote a otro.
Por lo tanto, el equipo de proceso está directamente detrás de la calidad de los sujetadores. Hornos de cementación y revenido en atmósfera controlada de una gama adecuadamente especificada de equipo de tratamiento térmico mantenga la profundidad de la caja uniforme en todo un lote de producción en lugar de solo en una muestra. Los estudios de dureza y las pruebas de niebla salina confirman que la capa superficial se comporta según lo previsto en servicio.
La decisión sobre el material debe depender del sustrato y no al revés.
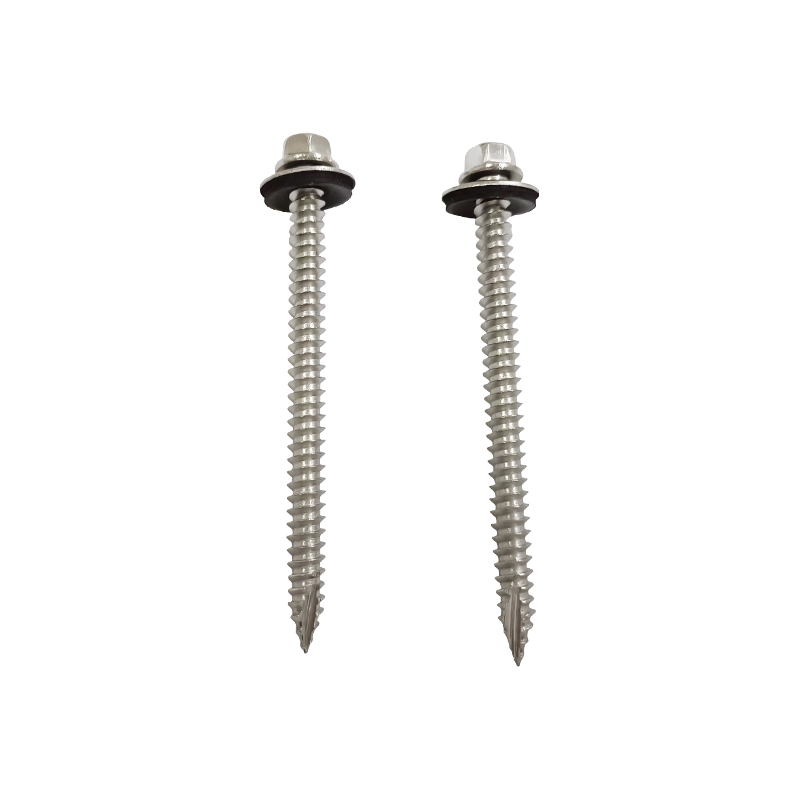 Tornillo autorroscante tipo 17 con cabeza de arandela hexagonal con arandela de EPDM Para revestimientos y techos metálicos para exteriores, este tornillo SUS410 utiliza una rosca de refuerzo y una arandela selladora para mejorar el acoplamiento y resistir la entrada de humedad. Ver producto →
| Modo de falla | Causa material probable | Corrección práctica |
|---|---|---|
| Hilo pelado en el sustrato. | Orificio piloto too large, or case depth too shallow | Reduzca el diámetro del orificio, verifique la dureza de la superficie |
| Fracturas puntuales durante la conducción. | Profundidad excesiva de la caja o templado insuficiente | Vuelva a verificar el ciclo de carburación y la temperatura de templado. |
| La punta se pliega y el tornillo gira. | Dureza superficial demasiado baja para el sustrato | Aumente la profundidad del caso o seleccione un grado más duro |
| Agarre y agarrotamiento en acero inoxidable. | Grado austenítico combinado con alta fricción | Cambie a SUS410 o aplique un lubricante adecuado |
| Aparece óxido alrededor de la cabeza. | Acero al carbono con revestimiento inadecuado | Actualícese a un grado de acero inoxidable respetuoso con el medio ambiente |
No. Un tornillo de cola afilado puede comenzar en un orificio simple, pero un tornillo de cola plana necesita un orificio preparado del diámetro correcto. Al colocar un tornillo de cola plana sin un orificio guía, generalmente se deforma la pieza de trabajo en lugar de formar una rosca.
En metal y plásticos rígidos, sí. El orificio normalmente se perfora o perfora ligeramente por debajo del tamaño nominal de la rosca para que el tornillo tenga material contra el cual formarse, y los orificios centrales moldeados realizan la misma función en piezas de plástico.
Ninguno de los grados es universalmente mejor. El C1022A cementado alcanza una alta dureza superficial a bajo costo. SUS410 ofrece una dureza comparable con una mejor resistencia a la corrosión, lo cual es importante en servicios húmedos o ligeramente corrosivos.
Los grados austeníticos como SUS304 y SUS316 no pueden endurecerse mediante tratamiento térmico, por lo que sus roscas son más blandas que las del acero al carbono cementado. Una mayor fricción también fomenta la irritación, lo que aumenta el riesgo de que se rompa la rosca o se rompa el tornillo.
La elección entre un tornillo autorroscante de cola plana y uno de cola afilada se reduce a cómo debe formarse la junta. Una cola afilada optimiza la velocidad de instalación y la capacidad de arranque automático, siempre que el sustrato pueda aceptar material desplazado y la punta tenga la profundidad de revestimiento adecuada detrás. Una cola plana optimiza la calidad del acoplamiento, la previsibilidad del torque y la reutilización, siempre que el orificio esté preparado correctamente. En ambos casos, la calidad y el tratamiento térmico detrás de la punta deciden si la intención del diseño sobrevive a la producción.
Para obtener una visión más amplia de cómo se clasifican y aplican estos sujetadores, esta descripción general de tipos y selección de tornillos autorroscantes es un compañero de lectura útil.
+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
No. 2155, Shuanglong Road, distrito de Nanhu, Jia Xing City, provincia de Zhejiang
Derechos de autor © Jiaxing Zhongke Metal Technology Co.,Ltd. Reservados todos los derechos.

 英语
 西班牙语
 阿拉伯语